برای پروژههای روشنایی خیابان، کیفیت جوشکاری مستقیماً بر استحکام و پایداری بلندمدت آن تأثیر میگذارد.روشنایی خیابانقطبدرزهای طولی، فلنجهای پایه، دندههای تقویتی، بازوهای چراغ، براکتها و قابهای درب دسترسی، همگی به اتصالات جوش داده شده متکی هستند. اگر جوشهای ضعیف یا ناقص قبل از تحویل شناسایی نشوند، ممکن است بعداً منجر به ترک خوردگی، تغییر شکل، آسیب به پوشش، مشکلات نصب یا کاهش قابلیت اطمینان سازه تحت بار باد شوند.
به همین دلیل، کیفیت جوشکاری تیرهای چراغ برق خیابانی باید قبل از حمل و نقل بررسی شود، نه اینکه فقط بر اساس ظاهر نهایی قضاوت شود. یک بازرسی عملی باید ترکیبی از بررسی نقشهها، بررسی بصری، بررسی ابعادی، سوابق کیفیت و آزمایشهای غیرمخرب در صورت نیاز پروژه باشد.
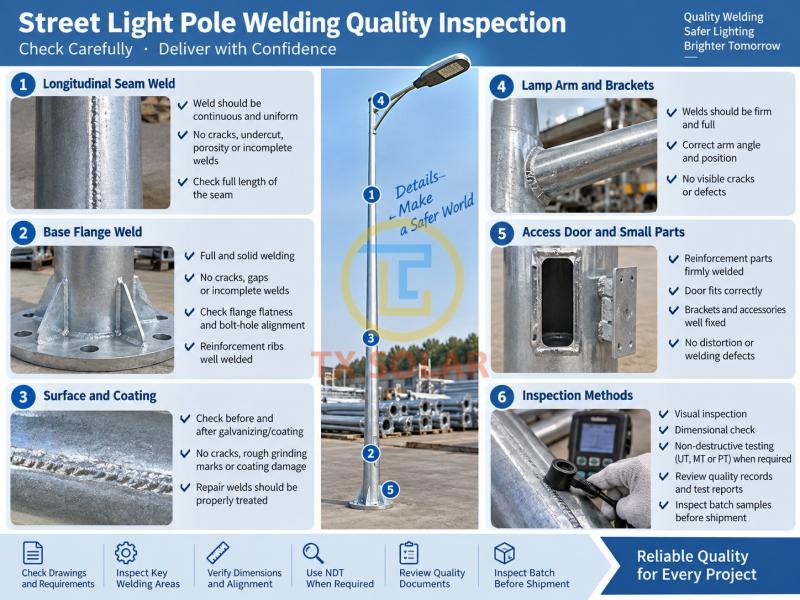
1. الزامات نقشه کشی و جوشکاری را تأیید کنید
قبل از بازرسی خود تیر، نقشه تأیید شده، مشخصات مواد، محلهای جوش و الزامات پذیرش پروژه را بررسی کنید. بازرس باید بداند کدام اتصالات نیاز به جوشکاری پیوسته دارند، آرماتورها کجا نصب شدهاند و آیا استاندارد جوشکاری یا روش آزمایش خاصی مورد نیاز است یا خیر.
این مهم است زیرا یک جوش با ظاهر صاف، لزوماً یک جوش واجد شرایط نیست. قسمتهای مختلف یک تیر چراغ برق خیابان بارهای متفاوتی را تحمل میکنند، بنابراین معیارهای پذیرش باید از نقشه و مشخصات پروژه پیروی کنند، نه صرفاً ظاهر.
۲. درز طولی را بررسی کنید
تیرهای چراغ برق خیابانی فولادی معمولاً از ورق فولادی خم شده ساخته میشوند که یک درز طولی در امتداد محور ایجاد میکند. این درز باید در تمام طول آن بررسی شود.
جوش باید پیوسته و نسبتاً یکنواخت باشد. مراقب ترکهای قابل مشاهده، بخشهای باز، بریدگیهای عمیق زیرین، همپوشانی بیش از حد، منافذ بزرگ، سوختگی یا مناطقی که به نظر میرسد جوشکاری ناقص انجام شده است، باشید. تغییرات ناگهانی در عرض جوش یا علائم تعمیر نامنظم نیز شایسته توجه هستند.
همزمان، پروفیل تیرک را در کنار درز بررسی کنید. گرمای بیش از حد ورودی یا کنترل ضعیف جوشکاری میتواند باعث اعوجاج موضعی شود. شفت باید صاف و از نظر شکل ثابت باقی بماند، به خصوص در تیرکهای مخروطی یا چندضلعی.
۳. به فلنج پایه توجه ویژه داشته باشید
اتصال بین شفت قطب و فلنج پایه یکی از مهمترین نواحی جوشکاری شده است زیرا بارهای سازه را به فونداسیون منتقل میکند.
اتصال کامل فلنج را از نظر ترک، شکاف، بخشهای ناقص، بریدگی بیش از حد و شروع یا توقف نامنظم بررسی کنید. در صورت استفاده از دندههای تقویتی، بررسی کنید که آنها به طور ایمن به شفت و فلنج متصل شدهاند.
جوشکاری همچنین میتواند فلنج را کج کند. قبل از حمل و نقل، مطمئن شوید که فلنج صاف باقی میماند، الگوی سوراخ پیچ درست است و محور قطب به درستی با پایه همتراز شده است. همترازی نامناسب ممکن است باعث مشکلات جدی در نصب شود، حتی زمانی که خود جوش قوی به نظر میرسد.
۴. دهانههای درب، بازوها و براکتهای کوچک را بررسی کنید
قطعات جوش داده شده کوچکتر نباید نادیده گرفته شوند. محل سوراخ دستی یا درب دسترسی، براکت های برقی، رابط های بازوی لامپ، صفحات نصب و لوازم جانبی تزئینی، همگی می توانند بر نصب و قابلیت سرویس دهی تأثیر بگذارند.
اطراف دهانه درب، بررسی کنید که قطعات تقویتی محکم جوش داده شده باشند و دهانه کج نشده باشد. درب پس از ساخت و عملیات سطحی، همچنان باید به درستی جا بیفتد.
برای بازوهای چراغ و براکتهای نصب، کیفیت جوش و موقعیت آنها را بررسی کنید. زاویه بازوها، جهت نصب و ابعاد مورد نیاز را تأیید کنید تا چراغ بدون نیاز به تغییر در محل نصب شود.
۵. بررسی جوشها قبل و بعد از عملیات سطحی
بسیاری از عیوب جوشکاری قبل از گالوانیزه گرم یا پوشش پودری راحتتر قابل تشخیص هستند. تجمع روی و لایههای پوشش میتواند تشخیص عیوب سطحی کوچک را در مراحل بعدی دشوارتر کند. بنابراین، یک فرآیند کنترل کیفیت قابل اعتماد باید شامل بازرسی در حین ساخت باشد، نه فقط پس از اتمام کار.
قبل از حمل و نقل، بررسی دیگری روی تیر تکمیل شده انجام دهید. به دنبال تجمع غیرمعمول پوشش در اطراف جوشها، فولاد نمایان، ترکها، آثار سایش خشن یا نواحی تعمیر شدهای باشید که با سطح اطراف ناهماهنگ به نظر میرسند.
جوشکاری تعمیری لزوماً مشکلی ایجاد نمیکند، اما نقص باید به طور کامل برطرف شود، به درستی دوباره جوش داده شود و قبل از پذیرش تیر، دوباره بازرسی شود.
۶. بررسی ابعاد و اعوجاج جوش
کیفیت جوشکاری ارتباط نزدیکی با دقت ابعادی دارد. گرمای بیش از حد یا توالی جوشکاری نامناسب ممکن است باعث خم شدن قطب، پیچ خوردن شفت یا تغییر شکل فلنج شود.
ابعاد کلیدی مانند طول میله، موقعیت فلنج، فاصله سوراخ پیچ، جهت بازو و قطرهای مهم یا ابعاد عرضی را اندازهگیری کنید. صاف بودن شفت را از بیش از یک جهت بررسی کنید.
برای تیرکهایی که در چندین بخش عرضه میشوند، تأیید کنید که اتصال یا ناحیه اتصال لغزشی به درستی جا افتاده باشد. خطای ابعادی مکرر در یک دسته بزرگ میتواند تأخیرهای بزرگی را در حین نصب ایجاد کند.
۷. در صورت لزوم از آزمایش غیرمخرب استفاده کنید
بازرسی چشمی اولین قدم است، اما نمیتواند هر ناپیوستگی داخلی را تشخیص دهد. برای پروژههای حیاتی، طرحهای با بار باد بالا، سازههای با دکل بلند یا قراردادهایی با الزامات بازرسی ویژه، ممکن است آزمایش غیرمخرب مورد نیاز باشد.
بسته به نوع اتصال و مشخصات، روشها میتوانند شامل آزمایش اولتراسونیک، آزمایش ذرات مغناطیسی یا آزمایش مایع نافذ باشند. روش آزمایش، درصد بازرسی و سطح پذیرش باید از مشخصات پروژه یا استاندارد جوشکاری مربوطه پیروی کند.
اگر آزمایش غیرمخرب (NDT) در سفارش گنجانده شده باشد، خریداران باید به جای پذیرش صرفاً یک بیانیه کلی مبنی بر آزمایش جوشها، گزارش بازرسی واقعی را درخواست کنند.
۸. بررسی اسناد کنترل کیفیت
بازرسی قبل از حمل و نقل باید اسناد و همچنین تیرهای تکمیل شده را پوشش دهد. سوابق مربوطه ممکن است شامل نقشههای تأیید شده، گواهینامههای مواد، اسناد رویه جوشکاری، سوابق صلاحیت جوشکار در صورت لزوم، سوابق تعمیرات، برگههای بازرسی ابعادی، گزارشهای NDT و سوابق بازرسی نهایی باشد.
برای سفارشهای بزرگتر، قابلیت ردیابی دستهای نیز مهم است. اسناد باید از طریق شمارههای دستهای، برچسبها، ارجاعات سفارش یا سایر روشهای شناسایی به تیرهای واقعی که ارسال میشوند، مرتبط باشند.
مستندات خوب، تأیید انجام بازرسی در حین تولید را آسانتر میکند، نه فقط پس از آمادهسازی تیرهای نهایی برای تحویل.
۹. قبل از بستهبندی، دسته را بررسی کنید
برای تولید انبوه، بازرسی فقط یک تیر کافی نیست. نمونههایی از قسمتهای مختلف دسته تولید انتخاب کنید و نواحی اصلی جوش، ابعاد و ظاهر نهایی را بررسی کنید.
اگر یک نقص به طور مکرر ظاهر شود، دامنه بازرسی باید گسترش یابد. مشکلات مکرر ممکن است نشان دهنده یک مشکل فرآیندی باشد نه یک نقص منفرد.
قبل از بستهبندی باید از یک استاندارد مشخص برای جداسازی استفاده شود. تیرکهایی که ترک دارند، بخشهای جوش از دست رفته دارند، دچار بریدگی شدید در زیر تیرک شدهاند، اعوجاج غیرقابل قبول دارند، تراز نادرست فلنج دارند یا یافتههای بازرسی آنها حل نشده است، باید قبل از حمل و نقل تعمیر و مجدداً بازرسی شوند.
بازرسی تصادفی همچنین به خریداران کمک میکند تا مشخص کنند که آیا کیفیت تولید در کل سفارش ثابت میماند یا فقط در اولین نمونه تأیید شده.
چرا بازرسی جوش قبل از حمل و نقل اهمیت دارد؟
کشف مشکل جوشکاری پس از رسیدن تیرهای برق به محل پروژه میتواند پرهزینه باشد. بازگرداندن تیرهای فولادی بزرگ دشوار است، در حالی که تعمیر در محل ممکن است به جوشکاران واجد شرایط، تجهیزات بالابری، تعمیر سطح و بازرسیهای اضافی نیاز داشته باشد.
اگر ابعاد فلنج، صافی تیرک یا موقعیت بازوها نادرست باشد، برنامههای نصب نیز میتوانند تحت تأثیر قرار گیرند.
بنابراین، بازرسی ساختاریافته کارخانه به شناسایی مشکلات کمک میکند، در حالی که کارهای اصلاحی همچنان میتواند تحت شرایط تولید کنترلشده انجام شود. همچنین به خریداران شواهد واضحتری میدهد که تیرهای عرضهشده مطابق با الزامات تأیید شده پروژه هستند.
برای تولیدکنندگان، بازرسی مداوم جوش به همان اندازه ارزشمند است. سوابق بازرسی میتواند مشکلات تولید مکرر را آشکار کند و به بهبود پارامترهای جوشکاری، طراحی فیکسچر، کنترل اپراتور و ثبات ساخت در دستههای بعدی کمک کند.
نتیجهگیری
بازرسیکیفیت جوشکاری تیر چراغ برق خیابانیقبل از حمل و نقل، بررسی سطح جوش بسیار فراتر از بررسی صاف بودن آن است. یک ارزیابی کامل باید درز طولی، اتصال فلنج، دندههای تقویتی، ناحیه درب دسترسی، براکتهای بازوی چراغ، ابعاد، سابقه تعمیرات، گزارشهای آزمایش و ثبات سری ساخت را پوشش دهد.
برای خریداران پروژه، بهترین رویکرد این است که الزامات جوشکاری و بازرسی را قبل از تولید تعریف کرده و قبل از تحویل دوباره آنها را تأیید کنند. این امر خطر نقص ساختاری، تأخیر در نصب و اختلافات پس از رسیدن تیرها به محل پروژه را کاهش میدهد.
با ترکیب بازرسی فیزیکی با سوابق مستند کنترل کیفیت، خریداران میتوانند تصمیم حمل و نقل مطمئنتری بگیرند و اطمینان حاصل کنند کهتیرهای چراغ برق خیابانیالزامات ساختاری و نصب مورد نظر را برآورده کند.
زمان ارسال: ۱۵ سپتامبر ۲۰۲۶


